
Коли класичний пластик уже не справляється
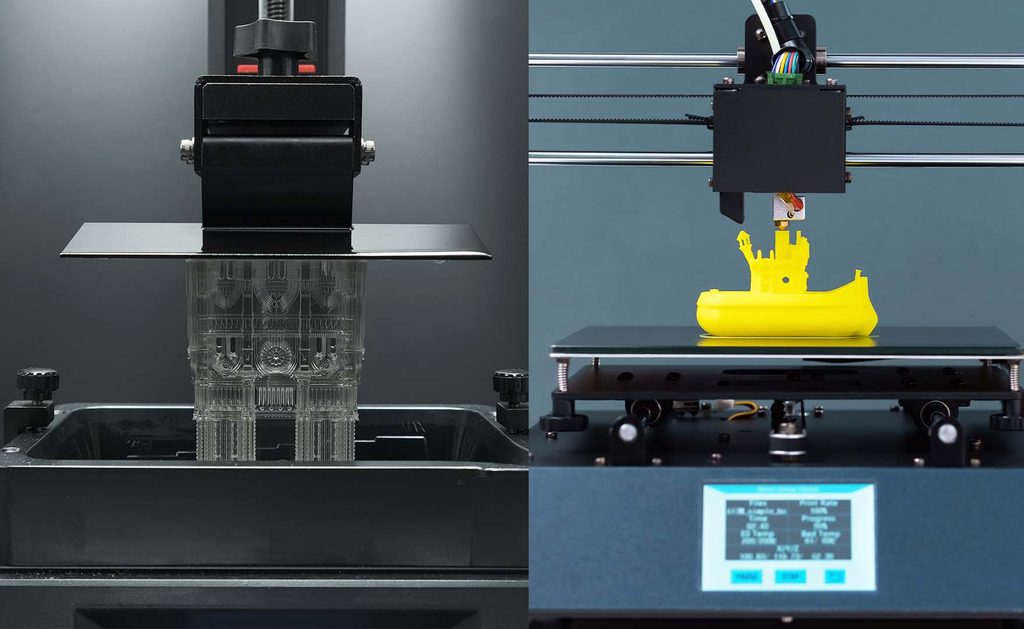
Ми вже детально розібрали класичні FDM-принтери — від базових домашніх машин до справжніх ферм. Наплавлення пластикової нитки добре підходить, коли треба надрукувати міцний корпус для електроніки, кріплення для камери чи іншу велику функціональну деталь. Але в цієї технології є фізична межа, і рано чи пізно в неї впирається кожен мейкер.
Скажімо, вам треба надрукувати героя для настільної гри, ювелірну майстер-модель під лиття або крихітну деталь із внутрішньою різьбою під гвинт М2. Тут звичайний пластиковий принтер пасує. Сопло не здатне виписати риси обличчя чи фактуру тканини на фігурці, а смуги від шарів з’їдають дрібну геометрію. Тонке налаштування слайсера й шліфування трохи рятують, але гладкої деталі одразу з платформи так не отримати.
Для таких задач є окрема гілка 3D-друку — фотополімерні принтери. Вони дають гладкість і деталізацію, яку ще недавно можна було отримати хіба що на промисловому обладнанні, а вміщаються на звичайному столі. Нижче розберемо, як вони працюють, скільки насправді коштує старт і чому разом із принтером у вас удома з’явиться маленька хімічна лабораторія.
Як це працює (і чому самого принтера буде замало)
У FDM-друці все наочно: сопло плавить пластикову нитку і викладає з неї деталь. Фотополімерний друк спирається на хімію. Є спеціальні смоли, які твердіють під ультрафіолетом. Ви майже напевно бачили це у стоматолога: сучасну пломбу засвічують синьою лампою, і за кілька секунд вона твердне.
Задача принтера — подати ультрафіолет у ванночку зі смолою так точно, щоб затвердів не весь об’єм, а лише контур вашої деталі.
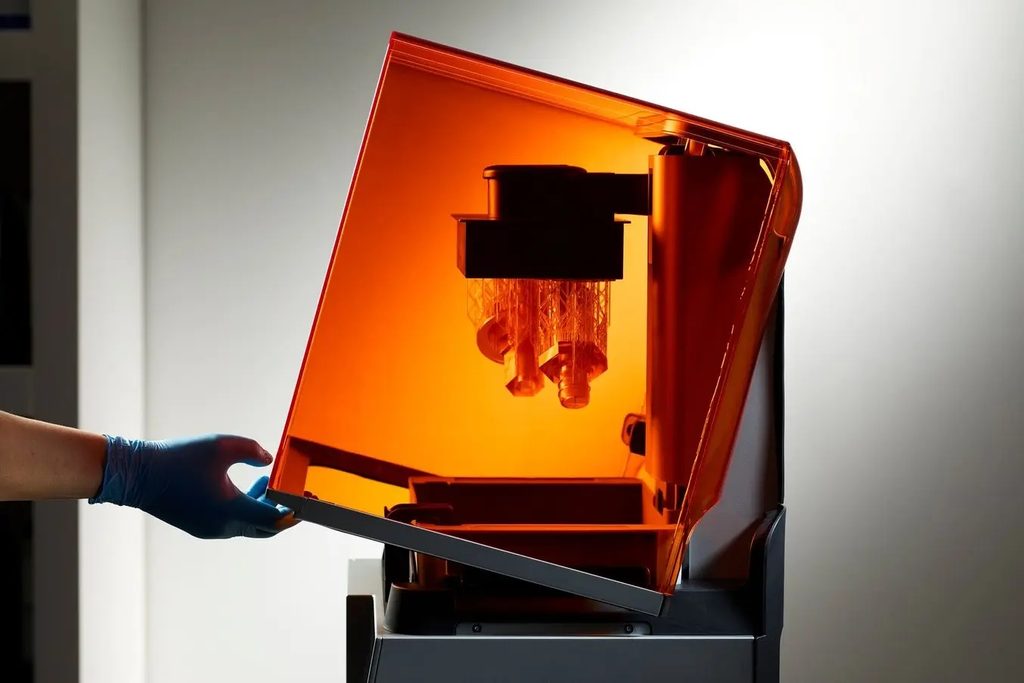
Спершу для цього використовували лазер, який прокреслював кожен шар (технологія SLA). Вона й досі живе в дорогому професійному сегменті. Але майже всі сучасні домашні принтери працюють за технологією LCD, або MSLA: так простіше і дешевше. Під прозорим дном ванночки стоїть ультрафіолетова лампа, а між ними — чорно-білий екран, схожий на екран смартфона. Він працює як трафарет, що змінюється з кожним шаром. На ньому видно зріз моделі: прозорі пікселі пропускають світло, і смола там твердіє, а чорні його затримують.
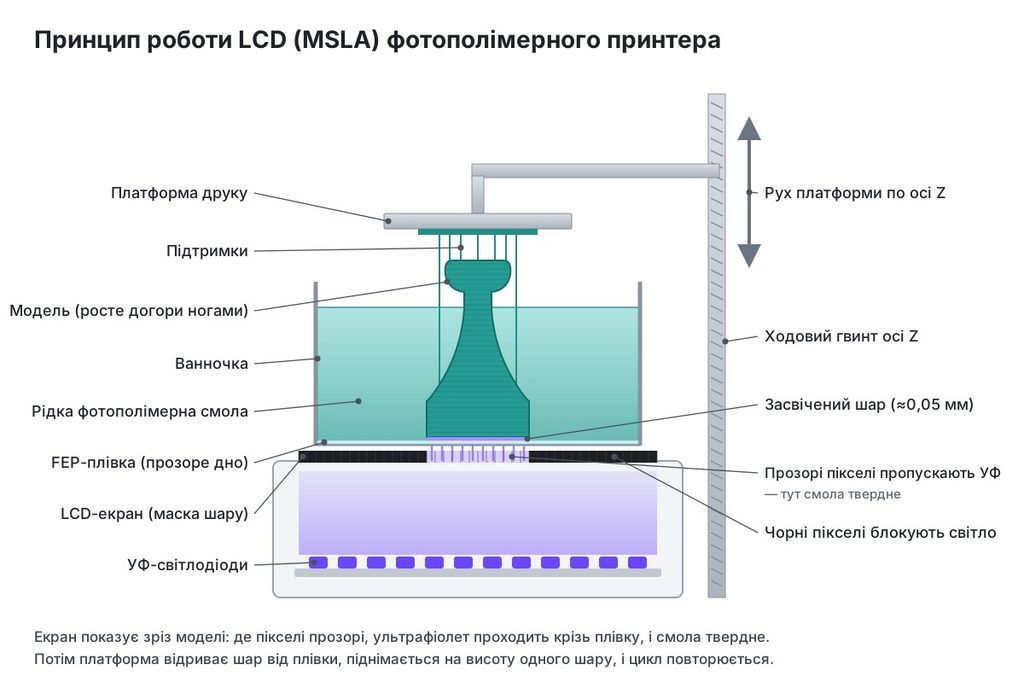
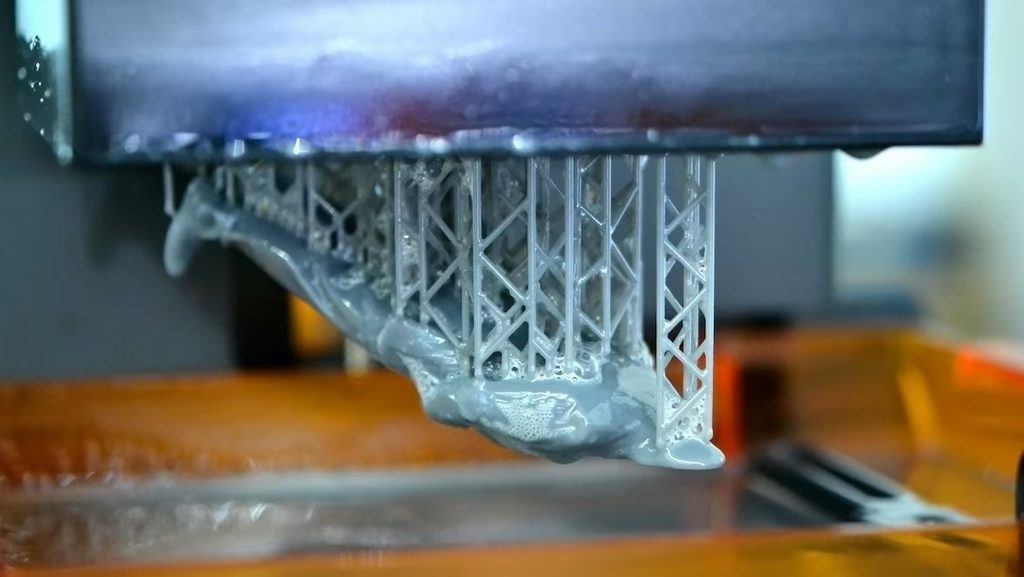
Деталь при цьому росте догори ногами. Металева платформа опускається у смолу, залишаючи до дна зазор завтовшки з волосину. Екран засвічує перший шар, і той прилипає до платформи. Потім платформа трохи піднімається, відриває шар від плівки на дні, знову опускається — і так тисячі разів. Модель поступово витягується з рідини, звисаючи з платформи.
Тепер про те, чого новачки зазвичай не враховують, коли беруть перший фотополімерник на останні гроші. FDM-принтер закінчив друк — ви знімаєте деталь і користуєтеся нею. Після принтера на смолі на платформі висить модель, вкрита липкою токсичною рідиною. Вона ще м’якувата, і голими руками її брати не можна.
Спочатку деталь промивають в ізопропіловому спирті (IPA), щоб вимити смолу з усіх щілин: звичайну смолу вода не бере. Коли спирт висохне, модель ще раз засвічують ультрафіолетом — так само, як пломбу у стоматолога. Лише після цього полімер набирає повної міцності й перестає бути небезпечним.
Тож вхід у цей друк — це не тільки ціна принтера. Знадобиться станція Wash & Cure для миття й засвітки (або її саморобна заміна), захист для рук і запас спирту. Про все це докладніше буде далі у розділі про супутнє обладнання.
Яку смолу лити у ванночку та що не так із кольорами
Брендів смол сотні: від безіменних китайських банок до дорогих преміальних. Розбиратися в кожному не обов’язково — майже все, що продається, вкладається в чотири категорії.
Стандартна смола (Standard). Найдешевша й найпопулярніша, з неї зазвичай і починають. Деталізація чудова, налаштувати її легко, друкується передбачувано. Мінус один, але суттєвий: деталі виходять крихкими, майже як скло. Фігурка зі стандартної смоли, яка впаде зі столу на плитку, найімовірніше розлетиться. Для тестових друків і моделей, що просто стоятимуть на полиці, цього достатньо.
Інженерна смола (ABS-like). Вона намагається повторити властивості ABS-пластику. Смола трохи пружна: тонка деталь спершу гнеться і лише потім ламається, тож падіння зі столу зазвичай переживає. Її беруть для рухомих механізмів, майстер-моделей, дрібних кріплень і мініатюр, якими реально гратимуть.
Водомивна смола (Water-washable). На ній часто ловляться новачки: виробник обіцяє, що спирт не знадобиться, бо деталі можна мити водою. Проблем тут дві. Воду після миття не можна зливати в каналізацію — це хімічні відходи, і їх доведеться утилізувати, зазвичай засвічуючи ультрафіолетом або випаровуючи на сонці. До того ж ця смола чутлива до вологості: деталь, яка вийшла ідеально, через кілька місяців може потріскатися, коли зміниться сезон.
Спеціалізовані смоли. Хімія під конкретні задачі, і коштує вона помітно дорожче. Castable (випалювальна) потрібна ювелірам: вона вигорає в печі без попелу, а на її місце заливають метал. Flexible поводиться як гума — з неї друкують прокладки чи шини для радіокерованих моделей. High-Temp витримує нагрів, тому з неї роблять форми, в які під тиском заливають гарячий пластик.
Окремо про колір
З кольором у смоли теж не все так просто, як із пластиком. Котушка чорного чи червоного філаменту дає деталь саме такого кольору. А смолу ультрафіолет має просвічувати кожен шар наскрізь, і густий пігмент йому заважає.
Тому глибокий чорний чи насичений непрозорий колір отримати важко: деталь виходить темно-сірою або трохи прозорою. Якщо ж пігменту в смолі багато, доводиться збільшувати час засвітки кожного шару, а це швидше зношує LCD-екран.
Багатоколірний друк — окрема історія. Автоматичної зміни матеріалу, як у сучасних FDM-принтерах, тут немає: одна ванночка — один колір. Теоретично можна поставити друк на паузу, злити смолу, помити ванночку, залити іншу й продовжити. На практиці це довго й брудно, а на стику майже напевно лишиться смуга, якщо деталь узагалі не відірветься.
Тож більшість друкує матовою сірою смолою: на ній найкраще видно дрібний рельєф. Готову модель потім ґрунтують і фарбують аерографом чи пензлем. Через це друк смолою і розпис мініатюр так часто йдуть разом.
Карта ринку: обираємо діагональ і рахуємо гроші
FDM-принтери ми порівнювали за типом механіки та розміром столу. У фотополімерних головне — екран. Його фізичний розмір визначає, наскільки великою може бути деталь і скільки деталей влізе за один друк. Роздільна здатність (4K, 8K, 12K) відповідає за деталізацію: що менший піксель, то чіткіше виходять зморшки на обличчі фігурки чи крок дрібної різьби.
Домашні фотополімерники умовно діляться на три класи.
Компактні (екран 6–7 дюймів). Бюджет — приблизно 150–300 доларів. Робоча площа завбільшки з екран великого смартфона. Цього вистачить, щоб друкувати одну-дві мініатюри за вечір, ювелірні кільця під лиття або дрібні технічні деталі. Обслуговування дешеве: смоли у ванночку йде мало, а нова плівка для дна коштує копійки. Для старту варто подивитися на Elegoo Mars, Anycubic Photon Mono або Phrozen Sonic Mini.
Середні (екран 8–10 дюймів). Бюджет — 350–600 доларів, і, мабуть, саме цей клас зараз найвигідніший. Зазвичай тут матриці 8K або 12K із дуже хорошою якістю. За один друк можна зробити цілий загін персонажів, велику фігурку з кількох частин або невелику партію сувенірів. Тут варто дивитися на серію Elegoo Saturn, старші Anycubic Photon Mono серії M і дорожчий Uniformation GKtwo з підігрівом ванночки.
Великоформатні (екран 13–15 дюймів). Ціни починаються від 800 доларів і легко доходять до півтори тисячі. Здається, що великий принтер — це зручно: можна цілком надрукувати шолом чи великий макет. Але вдома з ним більше мороки. Щоб просто вкрити дно такої ванночки, доведеться залити майже літрову пляшку смоли. А що більша площа шару, то сильніше він прилипає до плівки. Механіка працює на межі, деталі частіше відриваються від платформи й падають у ванночку, і довгий друк перетворюється на лотерею. Такі машини має сенс купувати під конкретні комерційні задачі.
Прихований арсенал: мийки, витяжки та літри хімії
FDM-принтер достатньо дістати з коробки, заправити пластик і запустити друк. З фотополімерним так не вийде: принтер — лише частина системи, і без супутнього обладнання робота швидко стає липким безладом.
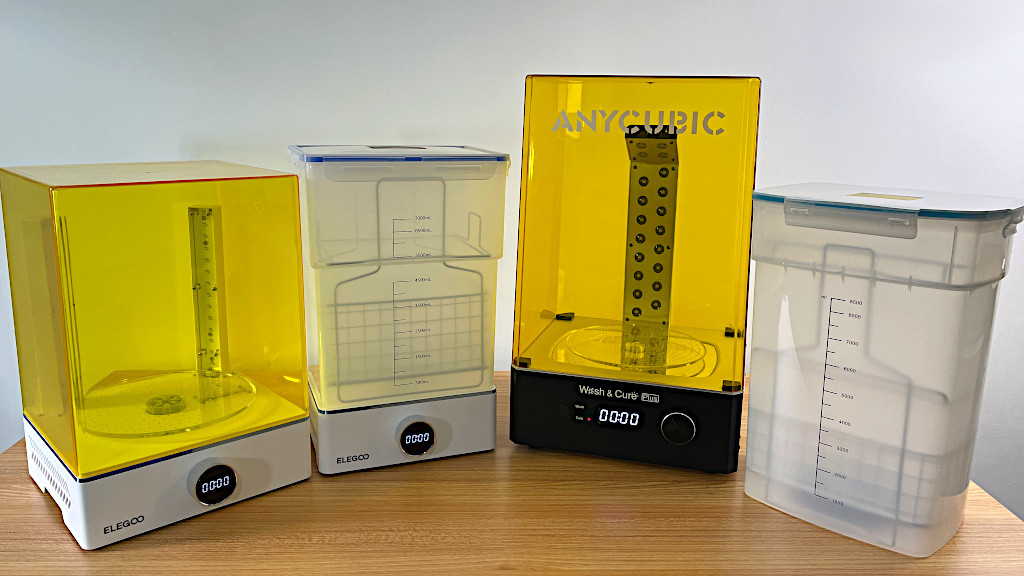
Станція Wash & Cure або окремі ємності. Про неї варто подумати одразу. Найзручніше взяти комбіновану станцію «2 в 1», часто того ж бренду, що й принтер. У ній є герметичний контейнер із магнітною крильчаткою на дні, яка ганяє спирт довкола деталі, і окрема поворотна платформа з УФ-діодами для засвітки. Якщо станції поки немає, підійдуть два великі контейнери з герметичними кришками (для першого й чистового миття) та УФ-лампа або ліхтарик. Манікюрна лампа теж згодиться на перший час, але бруду й запаху в кімнаті буде більше.
Ізопропіловий спирт. Після смоли це головний витратний матеріал. Потрібен IPA високої чистоти (від 99%), і вигідніше брати його каністрами по 5–10 літрів. Спирт у мийці поступово набирає смолу, тому його періодично міняють або відстоюють на сонці: смола затвердіває й осідає, а чистий спирт фільтрують і використовують знову.
Засоби захисту. Рідка смола й пари спирту шкодять здоров’ю, тож без захисту працювати не варто. Потрібні нітрилові рукавички (латексні смолу пропускають), захисні окуляри від бризок і респіратор із фільтрами від органічних парів з маркуванням A1 або A2. Медична маска від парів не захищає. А ще знадобиться провітрювання або витяжка — про це в розділі про мінуси.
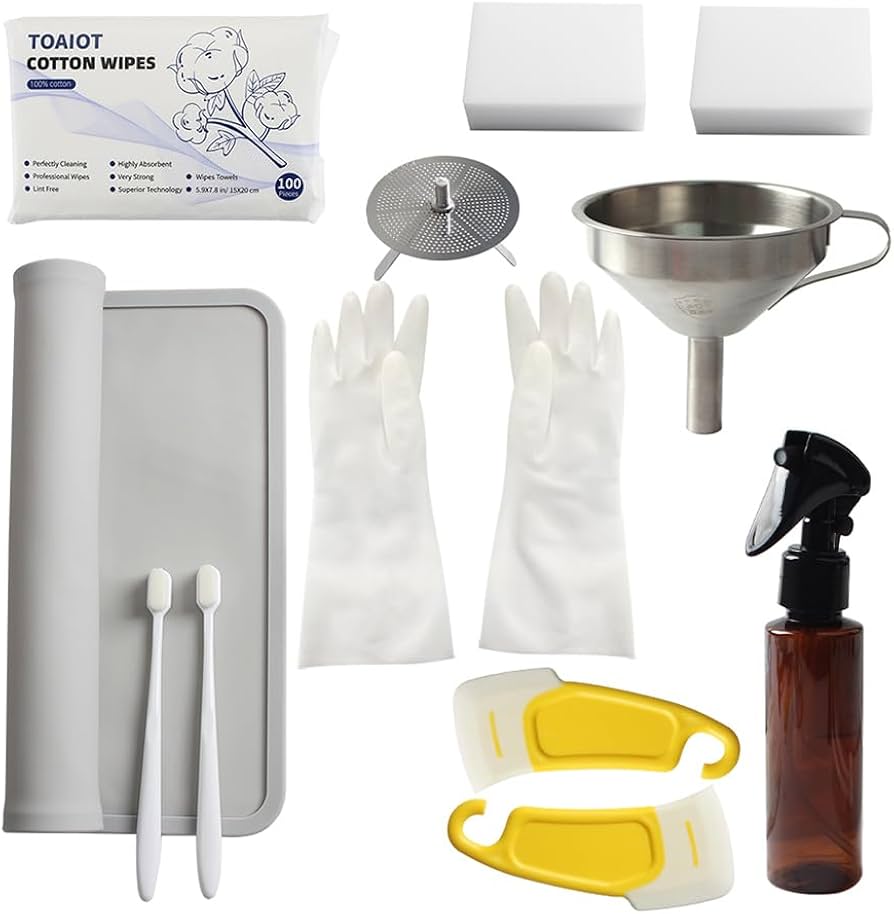
Інструменти. Моделі з металевої платформи знімають гострим металевим шпателем. А от у ванночці металевим інструментом користуватися не можна, бо легко подряпати плівку на дні. Щоб перемішати смолу чи перевірити, чи не прилипли до дна уламки невдалого друку, беріть силіконову або пластикову лопатку. Ще знадобляться м’яка зубна щітка, щоб вичищати смолу з глибокого рельєфу, і багато паперових рушників.
Фільтри й запасні плівки. Смолу не тримають у ванночці постійно, час від часу її зливають назад у пляшку. Робити це треба через фільтр — одноразовий паперовий для автофарби або металеве ситечко — і силіконову лійку. Інакше затверділий шматочок потрапить у пляшку, а під час наступного друку може продавити плівку й пошкодити екран. І тримайте про запас пару плівок FEP або ACF для дна ванночки: з часом вони розтягуються, дряпаються й мутніють.
Плюси та мінуси фотополімерників
Плюси
Деталізація. Заради неї ці принтери й купують. Поверхня виходить гладкою одразу з платформи, без помітних шарів. Дрібний рельєф, обличчя мініатюр, фактура тканини, тонка внутрішня різьба — усе це смоляний принтер відтворює дуже точно.
Швидкість не залежить від кількості деталей. Екран засвічує весь шар одночасно, тож принтеру байдуже, одну фігурку друкувати чи двадцять. Двадцять надрукуються за той самий час, що й одна: значення має тільки висота моделі.
Мінуси
Запах і токсичність. Це головна побутова проблема. Поставити такий принтер у спальні чи вітальні, як FDM, навряд чи дозволять домашні, та й самі не захочете. Смола пахне хімією, а спирт під час миття додає своє. Для фотополімерника потрібне окреме нежитлове приміщення з вентиляцією: майстерня або хоча б засклений утеплений балкон, де можна регулярно провітрювати чи поставити витяжку.
Брудна постобробка. Поспіху й недбалості смола не пробачає. Усе робиться в рукавичках: миття в спирті, сушіння, зрізання підтримок, засвітка. Це ручна робота, яка забирає час.
Витратні матеріали. FDM-принтер може роками працювати без серйозних замін, а тут витратники є завжди. Плівка на дні ванночки розтягується, дряпається і з часом потребує заміни. LCD-екран під ультрафіолетом теж поступово зношується: зазвичай його вистачає на 1000–2000 годин друку, після чого його міняють, як і плівку.
Кому потрібен такий інструмент
Після всього цього фотополімерний друк може здатися суцільною морокою з хімією, витяжкою й нескінченним миттям. Частково так і є. Тому LCD-принтер не замінить звичайний FDM. Друкувати на смолі корпус для саморобної електроніки, кріплення для полиці чи гачок на двері дорого, довго через постобробку, та й матеріал для таких задач підходить гірше.
Ці дві технології розв’язують різні задачі. FDM — про міцність і розмір, смола — про вигляд і точність. Якщо ви розписуєте фігурки для настілок, займаєтеся ювелірною справою, збираєте масштабні моделі техніки чи робите прототипи під силіконове лиття, смоляний принтер дуже розширить ваші можливості. А мейкеру, якому треба просто надрукувати кріплення для камери, він найімовірніше принесе більше клопоту, ніж користі.
Тож не варто купувати його лише через гарні фото гладких мініатюр в інтернеті, якщо ви друкуєте переважно технічні деталі. Обирайте під свої реальні задачі — і заздалегідь подумайте, де вдома стоятиме ця липка алхімія.