
Щоб простіше показати різницю між хобі та бізнесом, звернемося до аналогії з автомобілями. Вибір домашнього 3D-принтера дуже схожий на купівлю власного легкового авто. В автосалоні ви обираєте машину під себе: дивитесь на колір кузова, зручність сидінь та приємні електронні фішки. Навряд чи вартість ремонту чи точний підрахунок витрат на планове обслуговування за рік будуть вашими першими питаннями до менеджера. До речі, стаття про вибір саме такого домашнього 3D-принтера в нас вже є на сайті.
Але все кардинально змінюється, коли ви купуєте комерційний фургон. Його беруть не для краси, а як інструмент. Тут колір кабіни чи якість звуку магнітоли не мають жодного значення. На перше місце виходять витрата палива, ціна запчастин, загальна витривалість і те, як швидко машину можна повернути на маршрут після поломки. Бо кожна година простою комерційної техніки — це прямі фінансові збитки.
Те саме відбувається зараз і на ринку FDM-друку. Він пропонує два зрозумілих підходи. Перший — це 3D-ферми, коли з десятків надійних “фургонів” збирають великий автопарк для серійного виготовлення деталей. Другий — важкі промислові машини з активними термокамерами, які здатні друкувати надміцними композитами і замінювати металеві вузли прямо в цеху.
Цей текст написаний для мейкерів, чиє захоплення переросло в бізнес і одного принтера вже фізично не вистачає. А також для інженерів і підприємців, яким потрібне передбачуване рішення для виробництва. Ми опускаємо базові речі про те, як працює технологія, і поговоримо лише про гроші, час і процеси: як перетворити друк на конвеєр, зменшити простої і що краще обрати під вашу задачу.
Стратегічний вибір: Чому 3D-ферми, а не класичне лиття пластику
Перед тим як купувати принтери, варто розібратися, чому взагалі в сучасному світі стало комерційно вигідно виробляти саме надруковані вироби. Здавалося б, існує перевірене десятиліттями лиття пластмас під тиском, яке дає ідеальну якість.
Уся справа у вартості старту та гнучкості. Якщо ви хочете відлити деталь, вам спочатку потрібна прес-форма – металева матриця, куди буде впорскуватися розплавлений пластик. Виготовлення такої форми вимагає серйозних грошей: ціни стартують від 2-3 тисяч доларів за найпростіші геометрії і легко перевалюють за 10 тисяч, якщо деталь складна. Плюс, на її виготовлення підуть тижні, а частіше – місяці очікування. Якщо ви плануєте випустити 100 000 однакових деталей, вартість форми розчиняється на весь тираж, і ціна однієї штуки стає копійчаною. Але якщо ваша партія – це 500, 1000 чи навіть 3000 виробів, класичне лиття просто ніколи не окупиться.
Тут 3D-ферма б’є лиття одразу за двома напрямками. Перший – це миттєвий старт. Маючи готову 3D-модель, ви можете запустити виробництво того ж дня і вже завтра відправити першу партію замовнику. Не треба заморожувати капітал у матрицях і чекати місяцями.
Другий і найголовніший плюс – це право на помилку та постійні покращення. Уявіть, що ви випустили деталь, клієнти її протестували і просять змістити кріпильний отвір всього на два міліметри. У випадку з литтям ваша дорога матриця перетворюється на шматок дорогоцінного металобрухту, і ви йдете замовляти нову за ті ж кілька тисяч доларів. З 3D-фермою ви просто виправляєте креслення на комп’ютері, і вже наступна деталь друкується з оновленим дизайном. Ви можете вносити зміни, покращувати ергономіку чи виправляти слабкі місця хоч щотижня, взагалі не втрачаючи грошей на переналаштування виробництва.
Саме тому грамотні підприємці не протиставляють ці технології. 3D-друк – це ідеальний інструмент для швидкого старту, тестування ринку та виготовлення невеликих партій. А коли виріб пройшов усі можливі ітерації, дизайн остаточно “заморожено”, і ви розумієте, що вам потрібні десятки тисяч таких деталей – ось тоді виробництво спокійно переносять на лиття. А поки виготовляється матриця – ви без паузи відгружаєте друковані вироби.
3D-ферми: Масштабування вшир
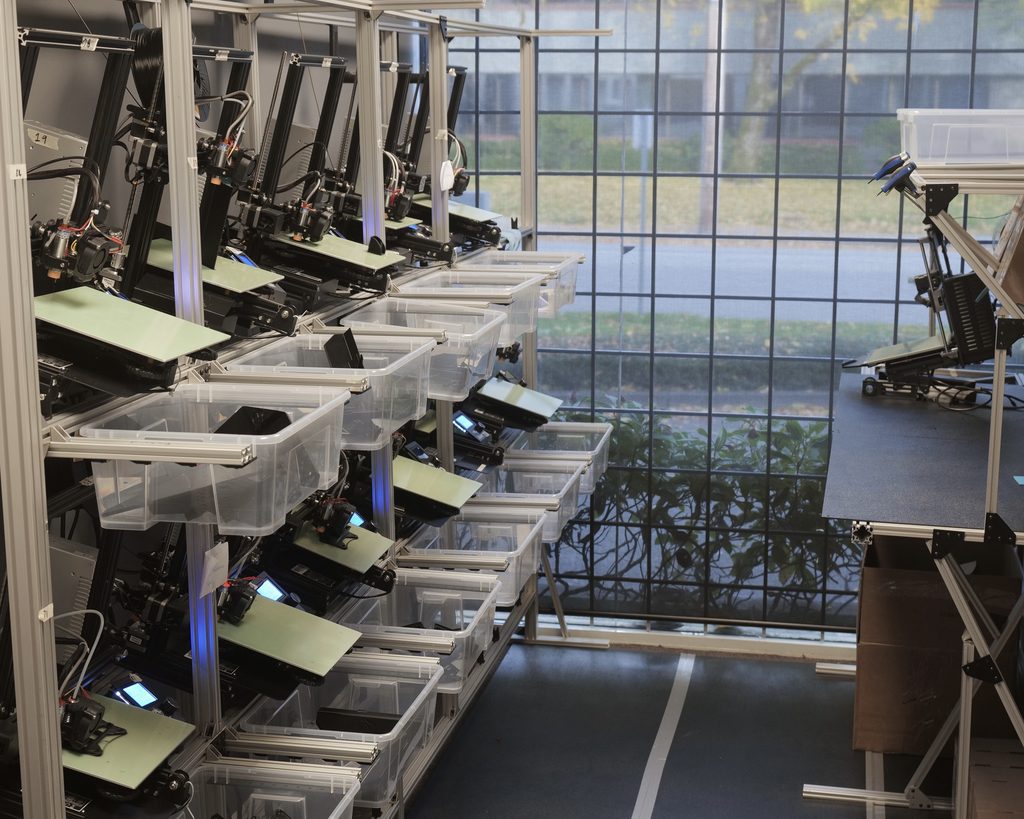
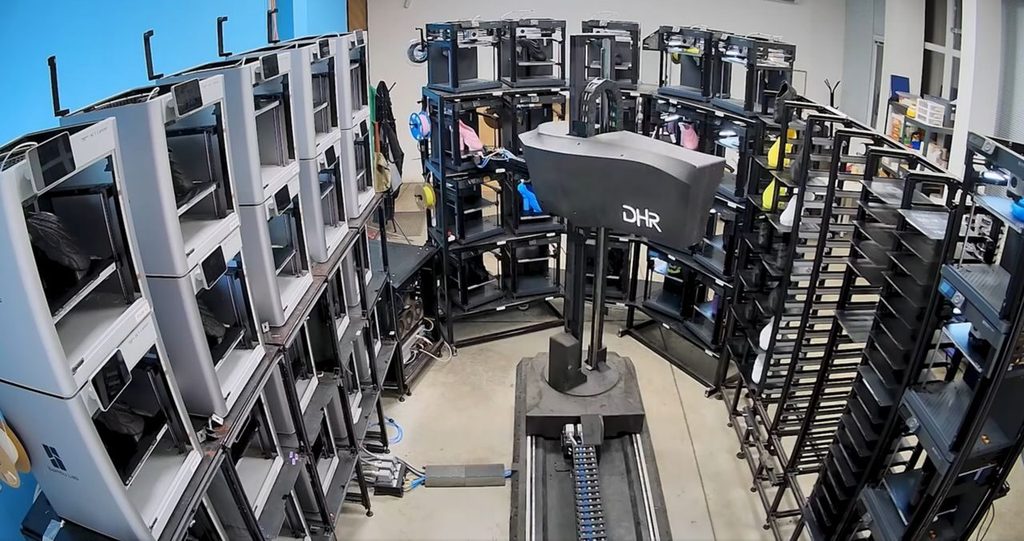
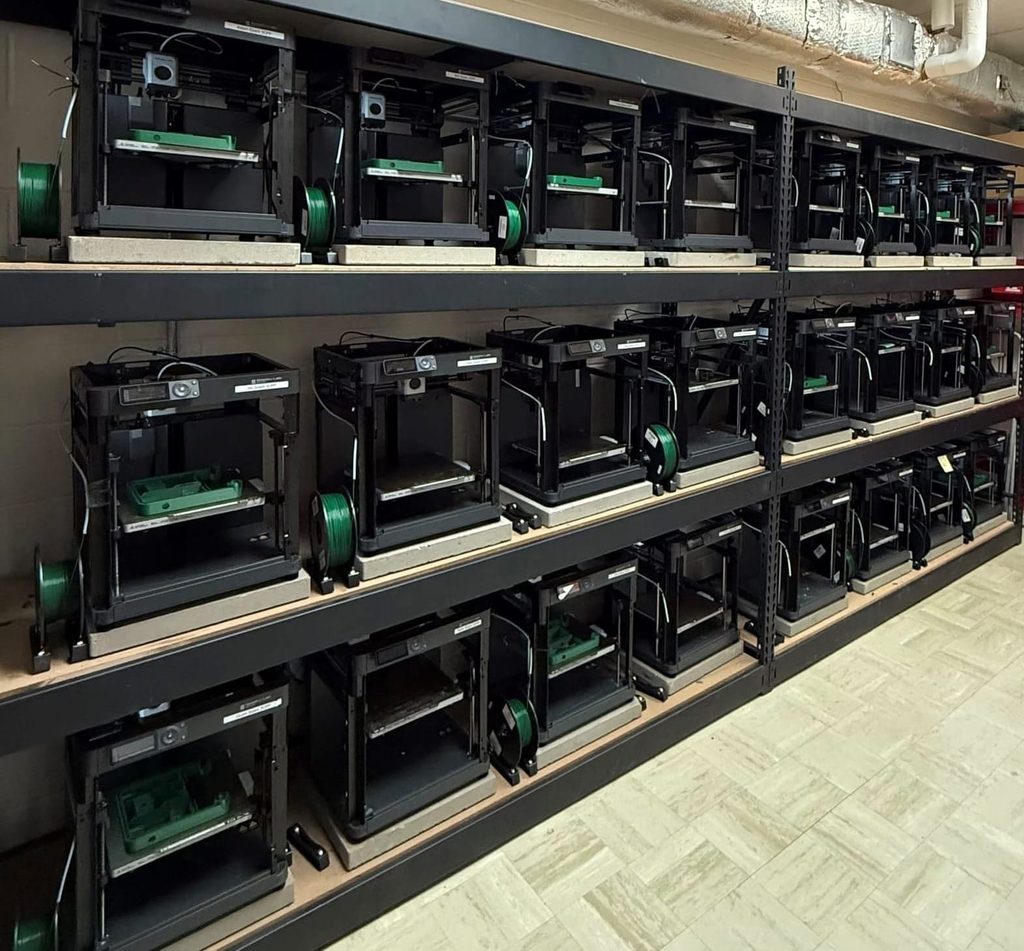
Рано чи пізно одного принтера стає замало для виконання всіх замовлень. Замість придбання однієї масивної та дорогої установки для вирішення цієї проблеми, у серійному виробництві діє правило резервування потужностей. Вкладення всього бюджету в один великий апарат створює ризик повної зупинки роботи у разі будь-якої серйозної поломки. Розгортання ферми з двадцяти надійних пристроїв середнього класу дозволяє уникнути такої ситуації. Вихід з ладу одного принтера знизить загальну продуктивність лише на п’ять відсотків, дозволяючи іншим машинам продовжувати друк тиражу.
Для потокової роботи у складі єдиного парку підходить далеко не кожна модель. Головною вимогою до техніки стає абсолютна повторюваність результату, коли деталь з першого столу виходить повністю ідентичною деталі з п’ятнадцятого. У фермі немає місця для сортування пристроїв за рівнем якості друку чи зношеності. Наступною умовою є зведення до мінімуму рутинних операцій. Використання магнітних гнучких платформ дозволяє знімати готові вироби миттєво простим згинанням, без застосування шпателів та ризику пошкодити стіл. Процес ремонту також має бути оптимізованим. У разі поломки чи забивання сопла оператор не витрачає час на детальне розбирання друкарської голови – весь вузол замінюється цілком за лічені хвилини, і пристрій відразу повертається до роботи.
Керування десятками апаратів вимагає відповідного програмного забезпечення. Фізичне перенесення файлів на картах пам’яті у масштабах ферми швидко стає неефективним. Сучасні виробництва використовують системи централізованого управління, такі як Prusa Connect або хмарні рішення від Bambu Lab. Вони дають змогу з одного робочого місця розподіляти завдання на вільні машини, формувати чергу друку та постійно контролювати процес через вбудовані камери.
Орієнтиром для побудови таких систем залишається Prusa MK4 та її оновлені версії, які відрізняються відкритою архітектурою, величезним ресурсом механіки та доступністю запчастин. Популярним стандартом також стали машини Bambu Lab серії P1S або X1. Їхній закритий корпус одразу дозволяє стабільно виготовляти серійні партії з базових інженерних пластиків, а продумана екосистема суттєво розвантажує оператора.
Професійні та промислові FDM: Масштабування вглиб
Ферма чудово вирішує питання кількості, але має суворі фізичні обмеження. Коли потрібно виготовити суцільну масивну деталь, настільні принтери виявляються безсилими. Тут починається територія професійного та промислового FDM-обладнання, де пріоритетом стає здатність працювати з великими габаритами, складними матеріалами та витримувати шалені навантаження.
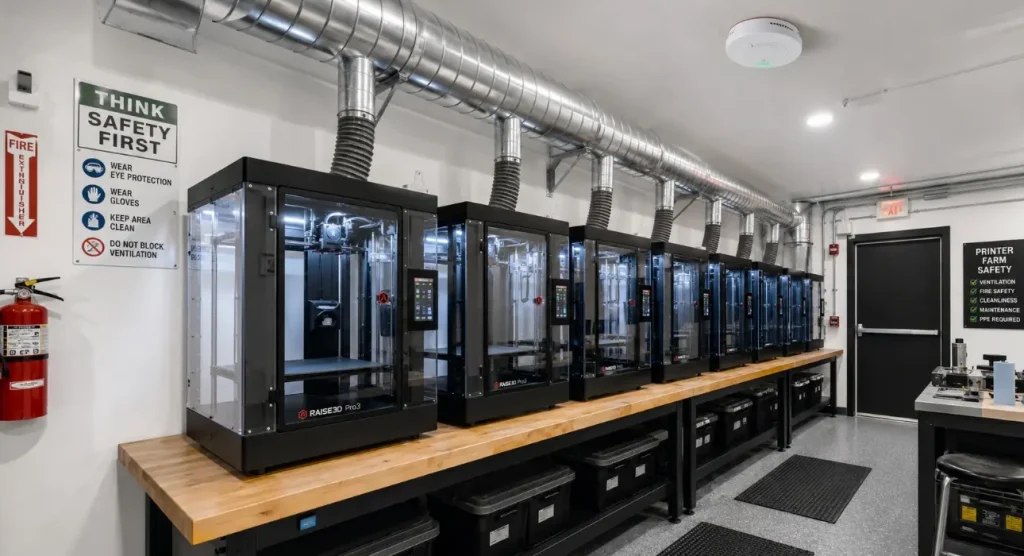
Робочий об’єм таких принтерів зазвичай стартує від п’ятдесяти сантиметрів і може сягати кількох метрів. Це дозволяє друкувати цілісні елементи тюнінгу для автомобілів, кузовні панелі чи великі корпуси приладів без потреби розрізати модель, а потім склеювати чи зварювати частини між собою. Щоб такі масивні об’єкти не деформувалися під час друку, промислові машини оснащують активними термокамерами. Це ізольовані системи, які нагнітають і стабільно тримають температуру повітря всередині на рівні 80–120 градусів. Без такого глибокого прогріву внутрішня температурна напруга просто розірве велику пластикову деталь по шарах ще до завершення роботи.
Механіка цих машин розрахована на безперервну цілодобову роботу без втрати точності. Тут доречно знову згадати аналогію з комерційним транспортом: конструкція промислового принтера з заводу проєктується так, щоб мінімізувати час простою на ремонт. Усі зношувані вузли мають зручний доступ, а запчастини розроблені з урахуванням швидкої агрегатної заміни. Замість звичайних направляючих встановлюють товсті промислові рейки, а крокові двигуни часто замінюють на сервоприводи, що гарантують ідеальне позиціювання під час багатоденних циклів друку.
Суворим стандартом для цього класу стало наявність двох екструдерів, і потрібні вони не лише для розчинних підтримок. Звісно, матеріали HIPS або PVA дозволяють вимити підтримки з найскладніших внутрішніх порожнин, але дві друкарські голови дають ще одну потужну перевагу — можливість комбінувати різні пластики в одному виробі. Завдяки правильному поєднанню можна надрукувати жорстку функціональну деталь, яка одразу матиме інтегровані гумові ущільнювачі, демпфери чи еластичні вставки. Деталь виходить з принтера вже готовою і не потребує додаткового складання.
Орієнтирами серед рішень для конструкторських бюро та виробництв є лінійки Raise3D серії Pro та пристрої Ultimaker. А для завдань із надвеликими габаритами використовують платформи на кшталт Modix, які створені саме для безперервного друку об’єктів великого розміру.
Інженерні матеріали: Чому обладнання для друку ними коштує так дорого
Раз ми вже згадали про поєднання різних пластиків та розчинні підтримки, буде логічно поговорити про те, чим саме друкують на сучасних виробництвах. Звичний для домашнього використання PLA чи базовий декоративний пластик тут зустрічаються вкрай рідко. У комерційному сегменті гроші заробляють інженерні матеріали, здатні витримувати серйозні механічні, хімічні або температурні навантаження.
При цьому масштабування висуває суворі вимоги до самої сировини. Властивості філаменту мають бути абсолютно сталими від партії до партії, інакше весь тираж деталей виявиться бракованим. До того ж, інженерні пластики надзвичайно гігроскопічні. Їх неможливо просто дістати з коробки і пустити в роботу – матеріал має бути ретельно висушений у спеціальних камерах безпосередньо перед і навіть під час процесу, щоб волога не закипала в соплі, руйнуючи міцність виробу.
Зараз одним із найпопулярніших рішень для створення міцних функціональних деталей є композити. Зазвичай це нейлон або модифікований PETG, у який на етапі виробництва філаменту додали рублене вуглецеве чи скляне волокно. Такі вироби виходять неймовірно жорсткими та легкими, але за ці властивості доводиться платити ресурсом самого принтера. Композитні нитки працюють подібно до наждачного паперу і здатні повністю стерти звичайне латунне сопло буквально за добу безперервної роботи. Саме тому комерційне обладнання обов’язково оснащують соплами із загартованої сталі, карбіду вольфраму чи рубіну, а також встановлюють зносостійкі шестерні механізму подачі.
Що стосується класичних інженерних пластиків, таких як полікарбонат, чистий нейлон або традиційні для промисловості ABS та ASA, то ми вже згадували про їхні базові властивості в матеріалі про домашні принтери. Проте під час масштабного серійного друку або виготовлення масивних деталей ці матеріали стають справжнім викликом через їхню сильну температурну усадку та токсичність під час плавлення. Друк такими матеріалами просто неможливий без ізольованої камери, яка захищає велику деталь від протягів та перепадів температур, не даючи їй тріснути по шарах. Крім того, при нагріванні вони виділяють шкідливі випари. Через це професійні машини завжди комплектуються потужними витяжками з вугільними та HEPA-фільтрами, щоб зробити повітря в цеху чи студії безпечним для людей.
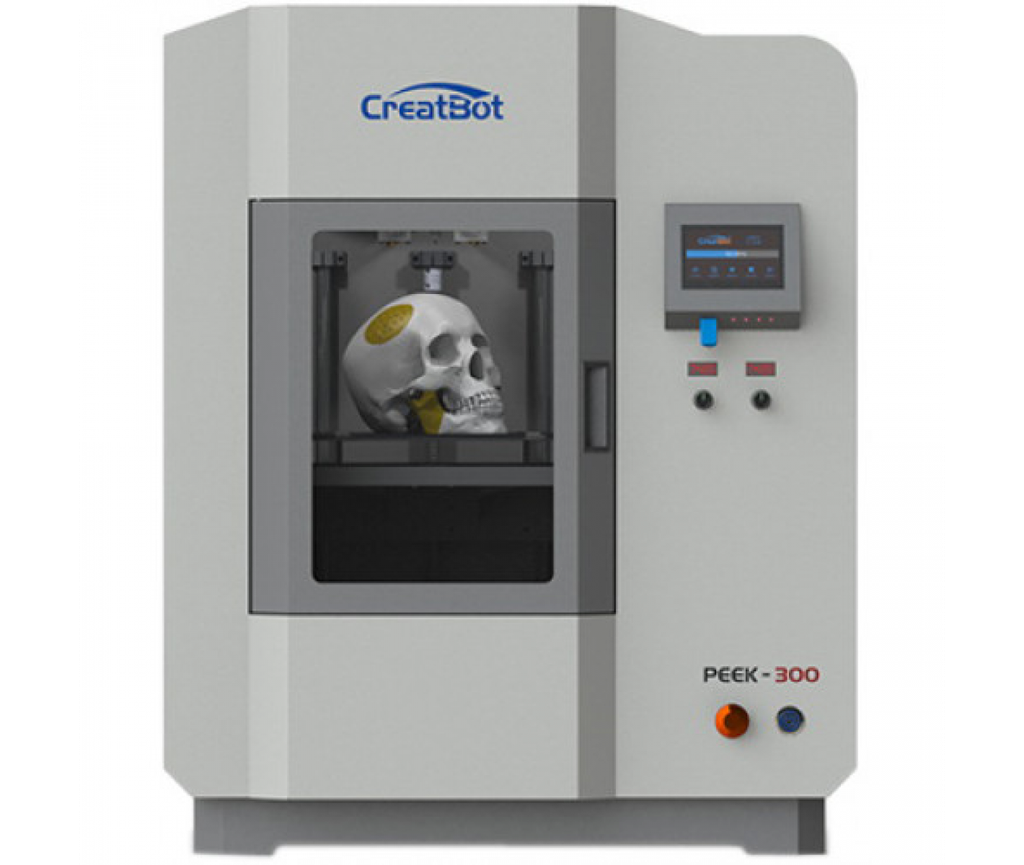
На самій вершині цієї матеріальної ієрархії знаходяться високотемпературні полімери рівня PEEK або Ultem. Вони настільки міцні та стійкі до агресивних середовищ, що в аерокосмічній галузі чи медицині ними повноцінно замінюють алюмінієві вузли. Проте для роботи з цією екзотикою потрібен принтер, здатний стабільно тримати температуру сопла на рівні чотирьохсот-п’ятсот градусів. Це територія виключно важких індустріальних установок, вартість яких багато в чому визначається саме здатністю контролювати таку екстремальну фізику процесу.
Автоматизація: Як зменшити простої та витрати часу
Отже, принтер або цілу ферму ми вже закупили, з пластиком визначилися і навіть успішно віддрукували перший ідеальний зразок. Здавалося б, можна сміливо натискати кнопку старту, запускати тираж і підраховувати прибутки. Проте саме на етапі серійного виробництва на перший план виходить найдорожчий ресурс будь-якого бізнесу – час людини. Якщо матеріал для деталі коштує копійки, але оператор змушений постійно чергувати біля машини або вручну міняти котушки, математика процесу швидко стає збитковою.
Щоб перетворити друк на справжній автономний конвеєр, комерційне обладнання максимально автоматизують. Базовий рівень такої оптимізації починається з безперебійного постачання матеріалу. У виробництві намагаються використовувати великі бобіни вагою по два з половиною або п’ять кілограмів, щоб пластик гарантовано не закінчився посеред нічної зміни. Для додаткової підстраховки машини оснащують датчиками обриву філаменту, а багатоколірні системи подачі на фермах часто використовують зовсім не для красивих різнобарвних роздруківок. Вони працюють як автоматичний резерв: коли закінчується робоча котушка, принтер самостійно підтягує нитку з наступної і продовжує роботу без жодного втручання оператора.
Наступний рівень захисту від простоїв забезпечують розумні системи моніторингу. Замість того, щоб працівник щогодини перевіряв статус через вебкамеру, цю рутину доручають алгоритмам. Системи розпізнавання помилок безперервно аналізують відео з камери принтера. Якщо деталь раптом відірвалася від столу і машина почала друкувати в повітрі купу пластикового “спагетті”, алгоритм миттєво зупиняє процес. Це рятує обладнання від серйозних пошкоджень, матеріал – від перевитрати, а оператор просто отримує сповіщення на телефон.
Своєрідним максимумом автоматизації в цьому сегменті можна вважати конвеєрні 3D-принтери. У них замість звичного статичного столу встановлена рухома стрічка, а друкарська голова розташована під кутом сорок п’ять градусів. У такому форматі деталь друкується, стрічка повільно прокручується, готовий виріб сам відклеюється на згині й падає у підставлений кошик. Після цього машина одразу починає друкувати наступну копію. Такий підхід дозволяє організувати повністю безлюдне виробництво, яке здатне тижнями штампувати вироби цілодобово.
Ціна і сегментація ринку
Давайте рахувати гроші. Вибір комерційного обладнання – це завжди компроміс між початковими інвестиціями та рівнем сервісу, який ви отримуєте разом із машинкою. У B2B-сегменті платять не за корпус і направляючі, а за передбачуваність результату, наявність сертифікованих матеріалів та швидкість реакції підтримки. Щоб орієнтуватися у пропозиціях найвідоміших виробників, ринок FDM умовно ділять на три основні цінові категорії.
Початковий сегмент робочих конячок для ферм перебуває в діапазоні від 600 до 2000 доларів за один апарат. Тут беззаперечними лідерами є машини від Prusa та Bambu Lab. Це пристрої із відносно невеликим робочим полем, які дозволяють зайти у серійне виробництво з мінімальним бюджетом. Вони забезпечують високу швидкість та повторюваність, проте всю турботу про обслуговування, пошук запчастин та компонування їх у спільну мережу власник бізнесу бере на себе.
Професійний студійний та офісний сегмент охоплює діапазон від 3000 до 10 000 доларів. Сюди входять лінійки Raise3D серії Pro, системи від Ultimaker та промислово адаптований Bambu Lab X1E. За ці гроші покупець отримує надійну роботу з базовими інженерними пластиками у режимі 24/7, вбудовану фільтрацію повітря для безпечного розміщення обладнання у звичайному офісі, а головне – офіційну гарантійну підтримку від дистриб’ютора з наявністю запчастин на складі.
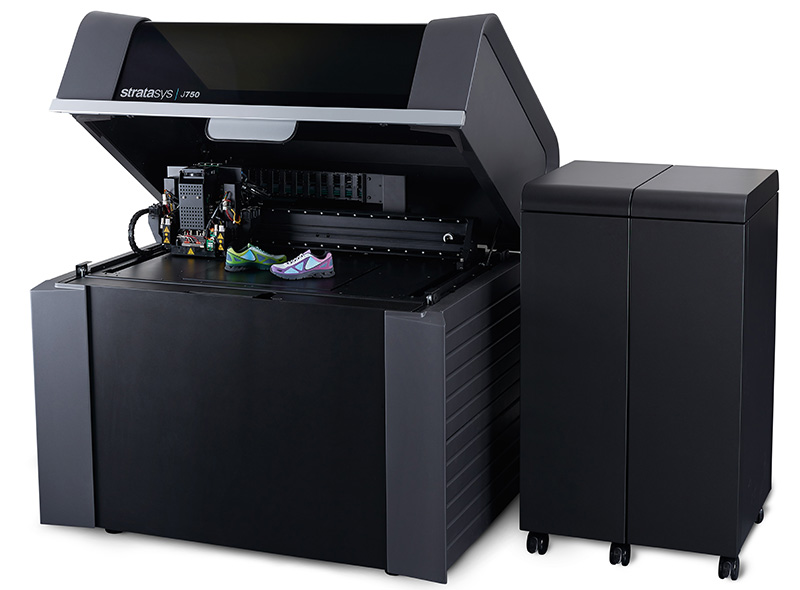
Важка промисловість починається від 15 000 доларів і може сягати позначок понад 100 000 доларів за один комплекс. На цьому рівні працюють такі гіганти, як Stratasys, Markforged чи виробники великогабаритних систем типу Modix. Ці машини пропонують роботу з високотемпературними полімерами та безперервним армуванням вуглеволокном. Висока вартість тут виправдана наявністю активних термокамер, сертифікацією процесу для авіаційної або медичної галузей та повноцінним сервісним контрактом, коли інженер виробника приїжджає на підприємство для усунення будь-якої несправності.
Окремою статтею витрат під час створення комерційного виробництва стає програмне забезпечення для управління автоматизацією та парком техніки. Базові інструменти моніторингу типу Prusa Connect чи Bambu Studio зазвичай надаються безкоштовно у комплекті з обладнанням. Проте якщо ферма розростається і виникає потреба у сторонніх корпоративних системах диспетчеризації (наприклад, 3DPrinterOS, Obico Enterprise або спеціалізовані модулі RaiseCloud), власнику слід розраховувати на передплатну модель. Зазвичай вартість ліцензії на подібний софт становить від 5 до 25 доларів на місяць за один підключений принтер, що стає регулярною частиною операційних витрат бізнесу.
Чи це ваш шлях
Чи підходить технологія FDM саме для вашого бізнесу або виробничої лінії – визначати виключно вам. Ми ставили за мету лише надати об’єктивну інформацію для ширшого розуміння ринку комерційного обладнання, підсвітити приховані витрати та допомогти розібратися, де закінчується аматорський підхід і починаються справжні виробничі процеси. Сьогодні метод пошарового наплавлення пластику справді здатний закрити левову частку завдань: від миттєвого старту серійного випуску деталей на 3D-фермі до створення масивних функціональних вузлів, які успішно працюють під навантаженнями.
Проте FDM не є абсолютно універсальним інструментом і має свої жорсткі фізичні межі. Закономірно виникає питання про те, як діяти, коли ваші вимоги виходять за межі можливостей навіть найдорожчого принтера з екструдером. Наприклад, якщо вам потрібна мікронна точність та абсолютно гладка поверхня для майстер-моделей чи стоматології, монолітна деталь зі справжнього металу для роботи в двигуні, або ж ви взагалі плануєте надрукувати стіни будівлі з цементу. Усі ці завдання потребують кардинально інших фізичних принципів роботи. Саме про такі альтернативні виміри промислового 3D-друку – комерційний фотополімерний друк (SLA), лазерне спікання металевих порошків та будівельні установки – ми детально поговоримо у окремому матеріалі.